

Технологии ионного азотирования
Ионное азотирование — это вакуумная технология поверхностного упрочнения металлических деталей машин, механизмов, инструмента, штамповой и литьевой оснастки и других деталей, предназначенная для повышения эксплуатационных характеристик (твердости, износостойкости, усталостной прочности, коррозионной стойкости) и ресурса работы деталей.
Суть метода ионного азотирования заключается в следующем.
В азотно-водородной газовой смеси при давлении 50-600 Па возбуждается тлеющий разряд между азотируемыми изделиями и стенкой вакуумной камеры. Под действием бомбардировки изделий ионами газовой смеси происходит очистка поверхности и нагрев изделий до температур 400–600°C. Атомы азота диффундируют внутрь изделия с образованием в поверхностном слое толщиной 50 — 1000 мкм твердых нитридов металлов, входящих в состав стали (железа и легирующих примесей хрома, алюминия, ванадия, молибдена и др.).
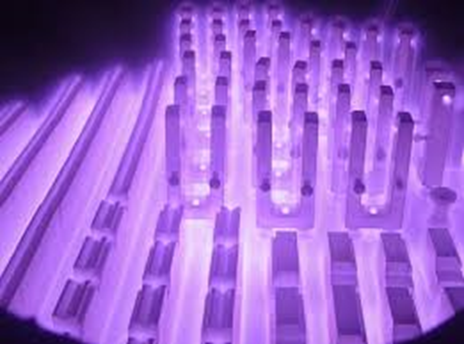
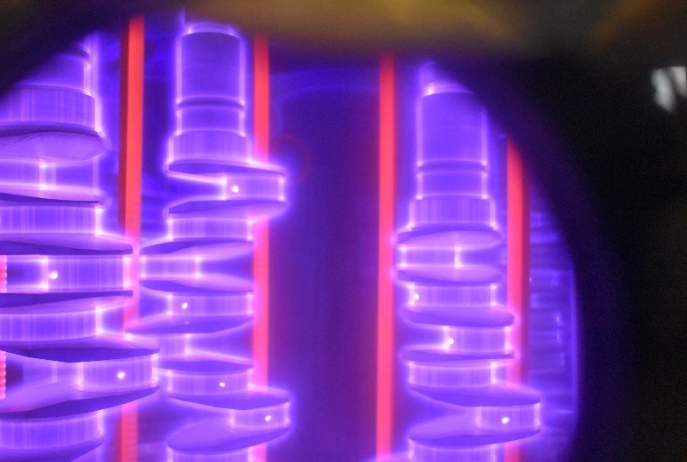
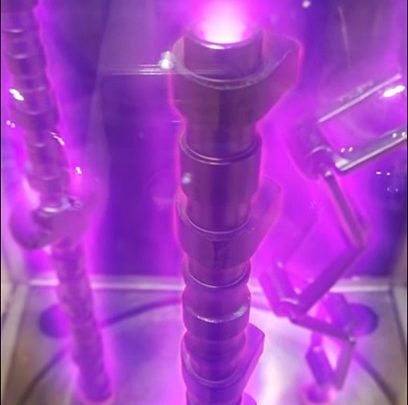
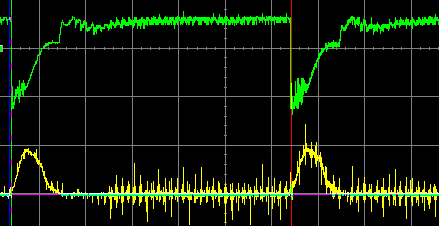
В наших технологиях используется импульсный метод ионного азотирования, который является более эффективным по сравнению с классическим методом постоянного тока.
Его основные преимущества:
• Точный контроль температуры: позволяет избежать перегрева деталей (паузы между импульсами дают возможность теплу распределяться равномерно, что критично для тонкостенных изделий или сложной геометрии).
• Отсутствие электрических дуг: В обычном методе часто возникают микродуги, которые «прожигают» поверхность. Импульсы подавляют образование дуг, обеспечивая идеально чистую и гладкую поверхность без дефектов.
• Устранение «эффекта полого катода»: В узких отверстиях, пазах и глухих каналах плазма при постоянном токе ведет себя нестабильно («жгутируется», приводя к локальному перегреву). Импульсный метод позволяет равномерно обрабатывать глубокие отверстия и малые диаметры.
• Гибкое управление слоем: Можно точно настраивать толщину и фазовый состав азотированного слоя (например, подавлять образование хрупкой «белой зоны»), варьируя скважность импульсов.
• Минимальные поводки: Благодаря низким и стабильным температурам детали практически не деформируются, что часто исключает необходимость финишной шлифовки.
По сравнению с традиционным методами химико-термической обработки (ХТО) и газовым азотированием ионное азотирование имеет следующие преимущества:
1. Повышение контактной выносливости: Если предварительная ХТО (например, цементация) создает глубокий несущий слой («фундамент»), то ИПА создает на его поверхности сверхтвердую «броню». Это исключает выкрашивание и износ при экстремальном трении.
2. Эффект «антизадира»: ИПА формирует нитридную зону с низким коэффициентом трения. Это критично для пар трения, где предварительная ХТО (без азотирования) могла бы привести к схватыванию металла.
3. Повышение коррозионной стойкости: Традиционная цементация или закалка почти не защищают от ржавчины. ИПА создает пассивный слой нитридов железа, который делает деталь устойчивой к влаге и агрессивным средам.
4. Улучшение усталостной прочности: Азотирование создает в поверхностном слое высокие сжимающие напряжения. Это «залечивает» микротрещины и препятствует их зарождению под нагрузкой, что значительно продлевает ресурс детали.
5. Термическая стабильность поверхности: Твердость, полученная после ИПА, сохраняется при рабочих температурах до 400–500°C, в то время как твердость после обычной закалки начинает падать уже при 200°C.
6. Высокая равномерность слоя: Даже на деталях сложной конфигурации толщина упрочненного слоя распределяется равномерно по всей поверхности.
7. Сохранение геометрии: Поскольку ИПА — это низкотемпературный процесс, оно не разрушает структуру, полученную при предварительной термообработке, и не вызывает деформаций, типичных для повторной закалки.
8. Минимальная деформация: Из-за более низких температур и равномерного нагрева, процесс часто является финишным (не требует шлифовки)
9. Возможность локального азотирования: Простота экранирования участков, не требующих обработки. Ионное азотирование имеет очень широкую сферу применения — применяется там, где нужно повысить износостойкость, твердость поверхности и усталостную прочность деталей без их деформации.
Основные области применения ИПА и примеры азотируемых деталей:
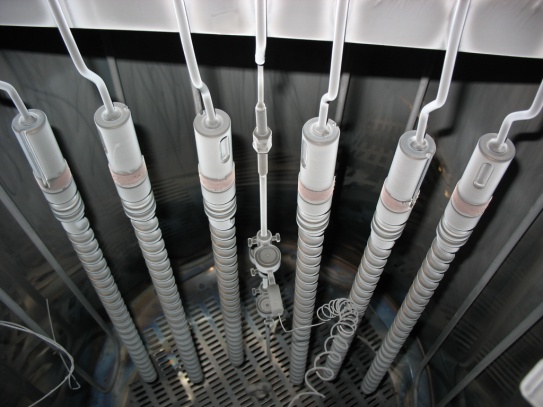
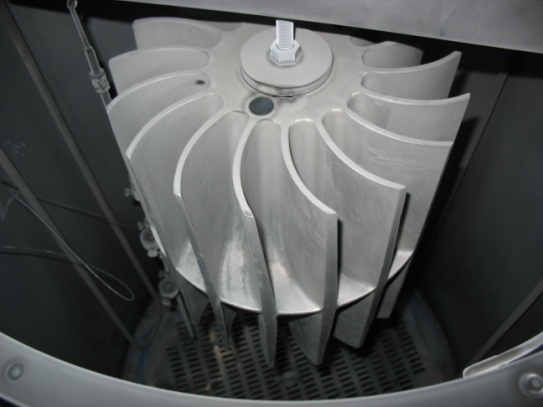
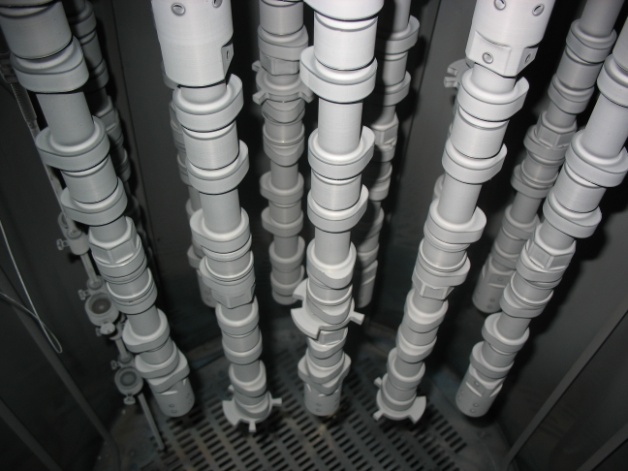
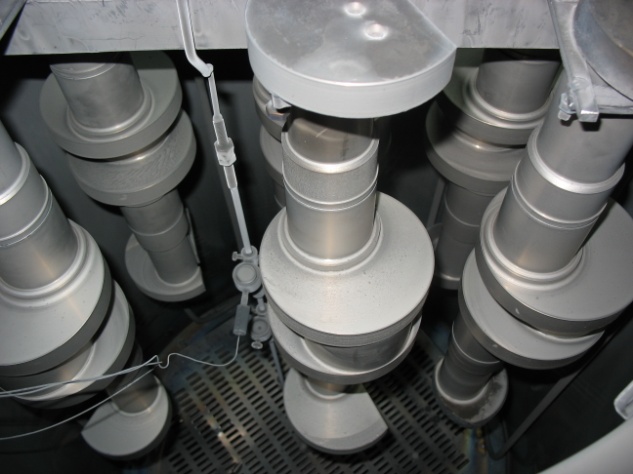
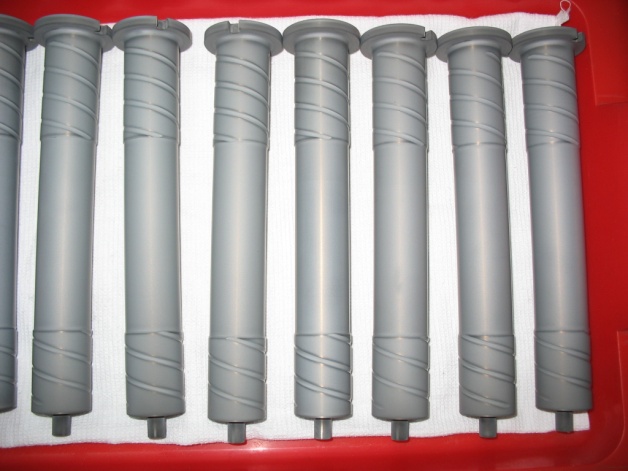
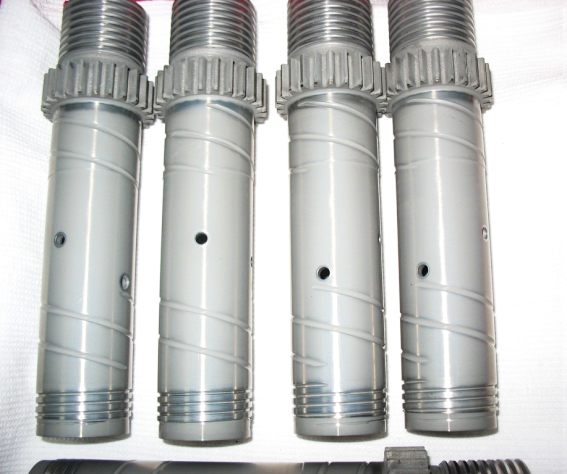
• Машиностроение: коленчатые и распределительные валы, шестерни, зубчатые колеса, гильзы цилиндров и поршневые пальцы.
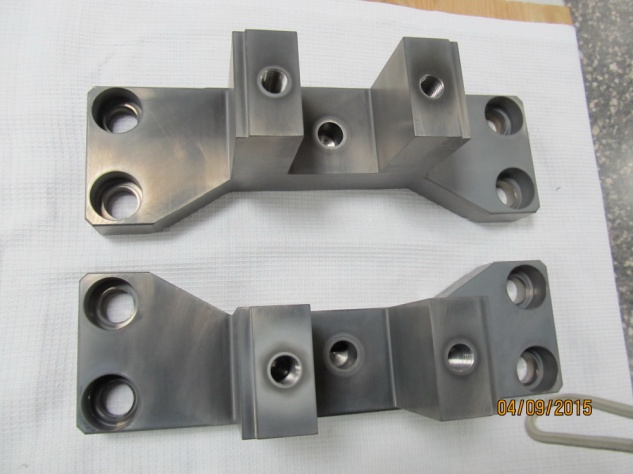
• Инструментальное производство: пресс-формы для литья пластмасс и алюминия, штампы для холодной и горячей ковки, режущий инструмент (сверла, фрезы).
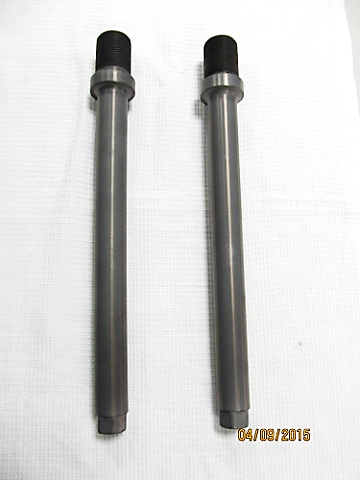
• Станкостроение: ходовые винты, направляющие станин, шпиндели и втулки.
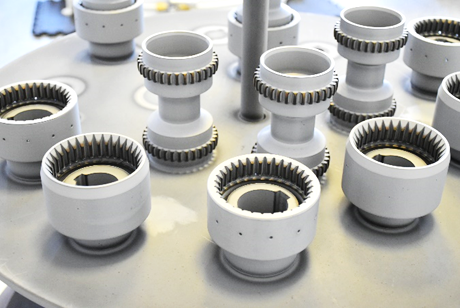
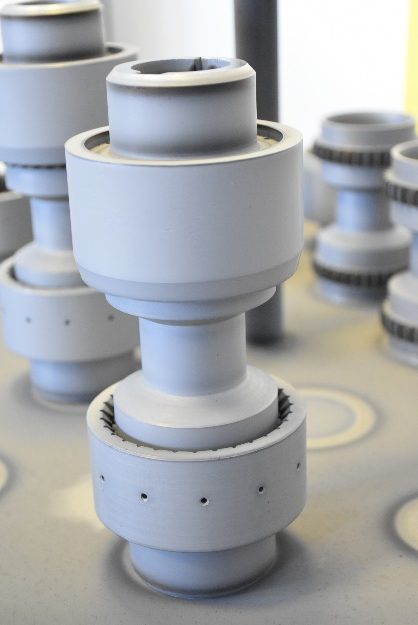
• Авиация и космос: детали тормозных систем, элементы шасси, детали двигателей и крепеж, работающий под высокими нагрузками.
• Энергетика: лопатки турбин, детали насосов и запорная арматура (клапаны, задвижки), работающие в агрессивных средах.
Пишите на почту elan-praktik@mail.ru или в Max